2m84100双端面研磨机的研磨原理有哪些
2m84100双端面研磨机的“研磨原理”,可以从三个层面理解:
1)2m84100双端面研磨机床的运动与结构如何实现“两个端面同时加工”;
2)磨粒对工件表面的微观去除机理;
3)工艺参数如何影响最终精度与效率。
按“结构原理—运动原理—磨削机理—工艺要点”介绍

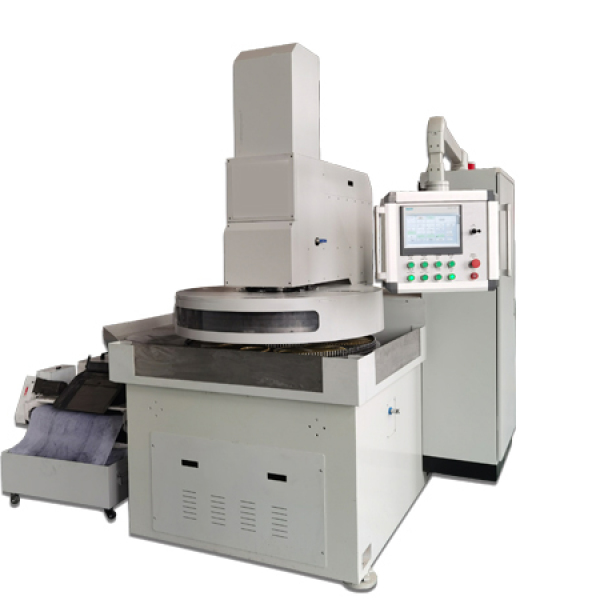
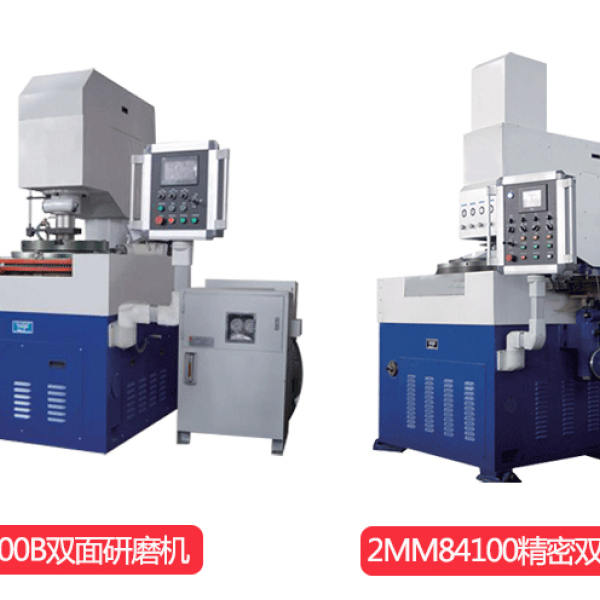
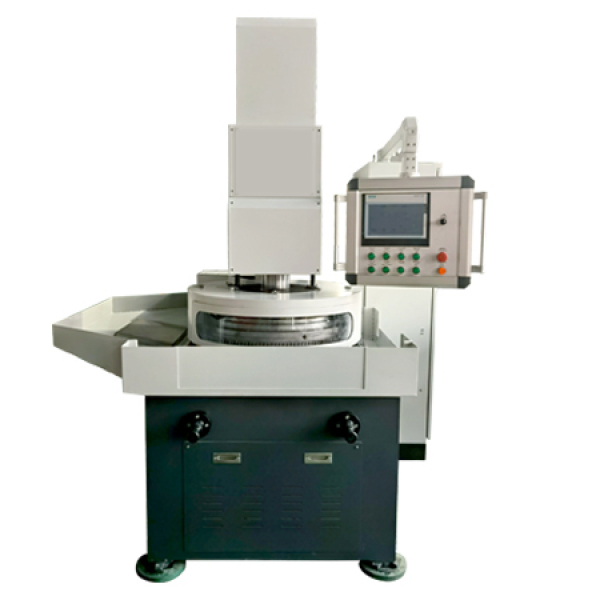
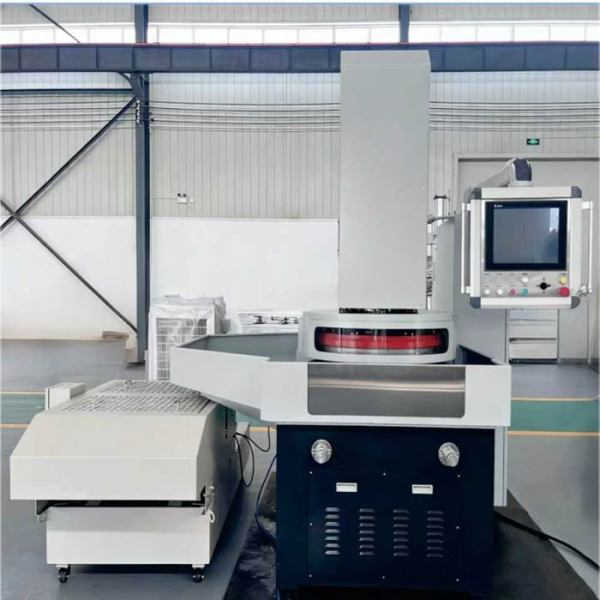
一、2m84100双端面研磨机床的结构原理
砂轮主轴箱(上下两个砂轮,同轴或分别驱动)
工件夹持/输送系统(贯穿式通过式送料,或盘式回转送料)
砂轮进给机构(控制上下砂轮的轴向进给)
冷却润滑系统(磨削液供给)
测量与控制系统(尺寸闭环控制)

2m84100双端面研磨机核心思想是:
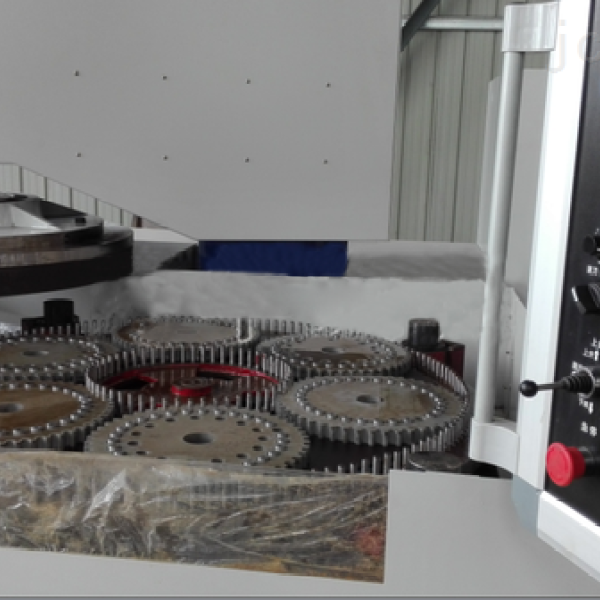
两个平行布置的砂轮以一定转速旋转,工件从两砂轮之间穿过或被夹持,在砂轮端面与工件端面之间形成磨削区,通过砂轮的旋转和轴向进给,实现两个端面的同时去除材料。
对于“2m84100”这一型号,在没有官方样本的情况下,可以合理推断其属于轴承套圈、活塞环等零件的双端面专用研磨机,结构上仍然遵循上述典型布局。
二、2m84100双端面研磨机运动原理说明
双端面研磨的运动可以分解为几个简单运动:
砂轮旋转主运动
上下砂轮各自绕自身轴线高速旋转,形成磨削的主运动。
工件贯穿或回转运动
通过式送料:工件在送料带上连续通过两砂轮之间,工件本身不做主动旋转,但会因摩擦略有自转。
盘式送料:工件放置在回转工作盘上,随工作盘回转,依次进入磨削区。
砂轮轴向进给运动
上下砂轮沿轴向(垂直方向)做同步或差动进给,使砂轮端面与工件端面之间形成磨削压力,实现尺寸进给。

可能的辅助运动
砂轮摆动或工件摆动(有些机型为改善磨削纹理分布)。
砂轮修整运动(修整砂轮端面,保证形状精度)。
通过这些运动的组合,工件在每次通过磨削区时,其两个端面被砂轮端面“一刀切”地去除一层材料,逐步达到尺寸与形位公差要求。
三、2m84100双端面研磨机磨削机理
从微观角度看,双端面研磨属于“端面磨削”,其本质仍是磨削过程:
磨粒的切削、耕犁、滑擦作用
磨粒以负前角切入工件,会经历:

滑擦:只产生弹性变形和摩擦;
耕犁:材料被推挤,形成隆起;
切削:形成真正的切屑,被磨削液冲走。
只有当磨粒切入深度足够、温度适宜时,才进入有效切削区。
工件端面是否与砂轮端面平行、是否存在接触面不均匀,会显著影响磨削力分布。
磨削热的产生与传导
磨削区温度很高,如果冷却不良,会导致工件表面烧伤、残余应力,甚至尺寸不稳定。
双端面研磨时,两个端面同时受热,冷却条件更苛刻,需要充足的磨削液和合理流量、压力。
砂轮磨损与自锐
磨粒在切削过程中会逐渐磨损、破碎、脱落。
合理的磨削参数和修整制度可以让砂轮保持“自锐”,避免光钝化导致磨削力增大、表面质量恶化。
四、2m84100双端面研磨机工艺原理
双端面研磨的一个重要特点是:一次装夹同时加工两个端面,有利于保证两端面的平行度、厚度尺寸一致性。
其工艺原理主要体现在以下几点:
尺寸控制方式
定程控制:靠机械限位或数控进给设定磨削深度,适合批量稳定生产。
在线测量+闭环控制:通过测头实时测量工件厚度,反馈给进给系统,实现尺寸闭环。
形位精度控制
平行度:取决于砂轮端面与工件运动平行的调整精度、机床导轨直线度、工件定位精度。
平面度:与砂轮修整质量、磨削液分布、夹紧方式密切相关。
表面质量与纹理方向
端面磨削的纹理多为同心圆或近似交叉网纹,有利于后续装配和润滑。
合理选择砂轮粒度、硬度、结合剂以及磨削参数,可以控制 Ra 和 Rz。
典型工艺参数影响
砂轮转速:提高转速 → 磨削速度提高 → 单颗磨粒切削厚度减小 → 表面质量改善,但机床振动和动平衡要求提高。
进给速度:提高进给 → 材料去除率提高 → 磨削力增大 → 表面质量和形状精度可能恶化。
磨削深度:大切深 → 磨削力和热负载显著增加 → 需要更强的冷却和更高刚性2m84100双端面研磨机床。
推荐
-
-
QQ空间
-
新浪微博
-
人人网
-
豆瓣