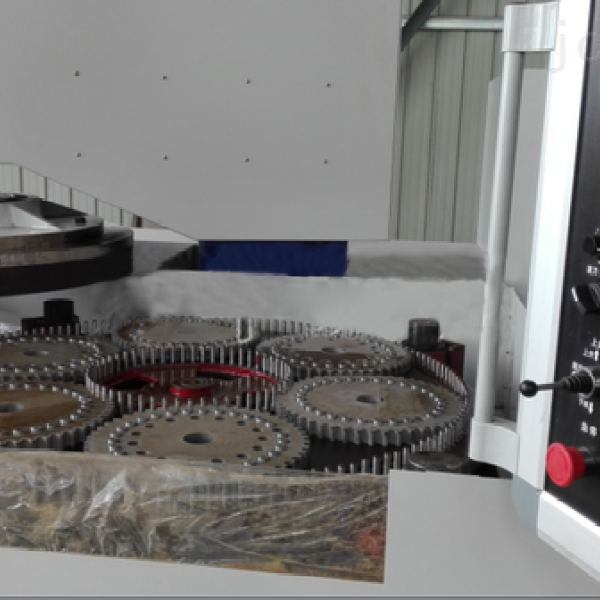
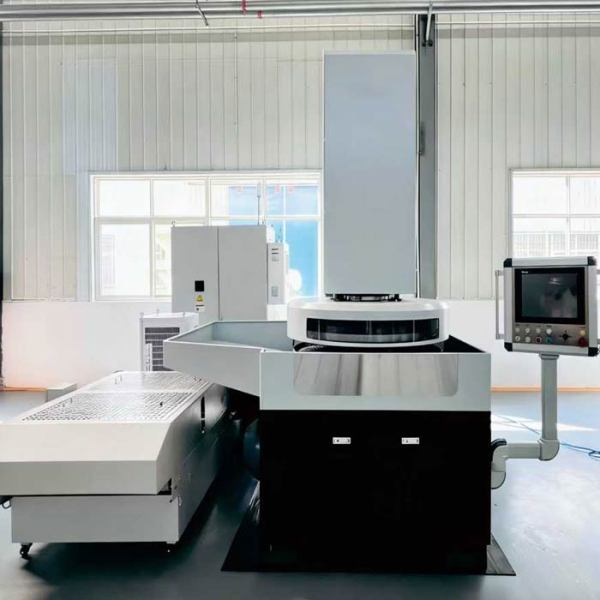
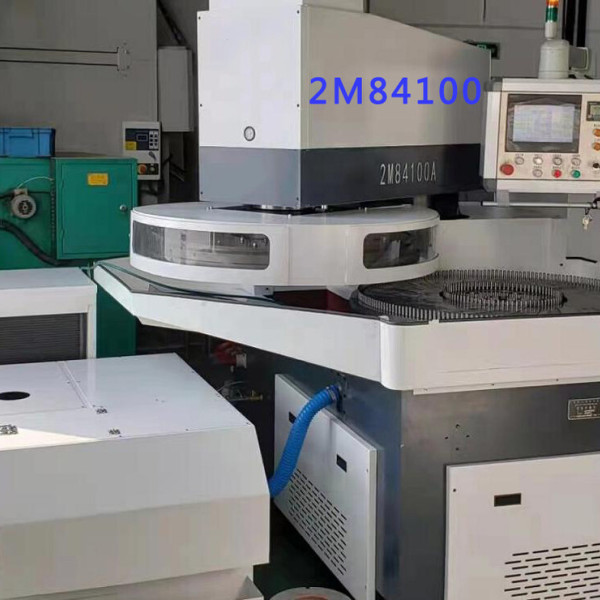
如何制造高精度端面研磨抛光机呢
制造高精度端面研磨抛光机,核心不是把零件堆起来,而是让研磨盘面型、压力分布、运动轨迹、厚度测量、修盘补偿和热稳定性长期保持一致。
1、先明确目标精度和工件对象
要先定义清楚:
工件材质:轴承钢、硬质合金、陶瓷、蓝宝石、玻璃、硅片等;
工件尺寸:直径、厚度、薄片还是厚件;
目标指标:平面度、平行度、TTV、Ra、批次一致性;
工艺路线:粗研、精研、抛光,还是研磨抛光一体。
例如做硬质合金刀片、轴承端面、陶瓷片,通常要把平面度/平行度稳定在0.001–0.003mm,TTV 控制在1–2μm,Ra做到 0.05μm 以下。
2、端面研磨抛光机床结构要“高刚性、低振动、低热变形”
床身建议采用高刚性铸铁、花岗岩或龙门箱形结构,减少加工中振动和热漂移。
研磨盘支撑可采用静压轴承、钢丝悬挂、气囊杠杆或浮动上盘结构,使上下盘压力更均匀。
下盘端面跳动、上下盘平行度、主轴轴向/径向跳动都要作为关键装配精度控制。
3、压力系统要做闭环和分段控制
高精度机不能只靠普通气缸加压。
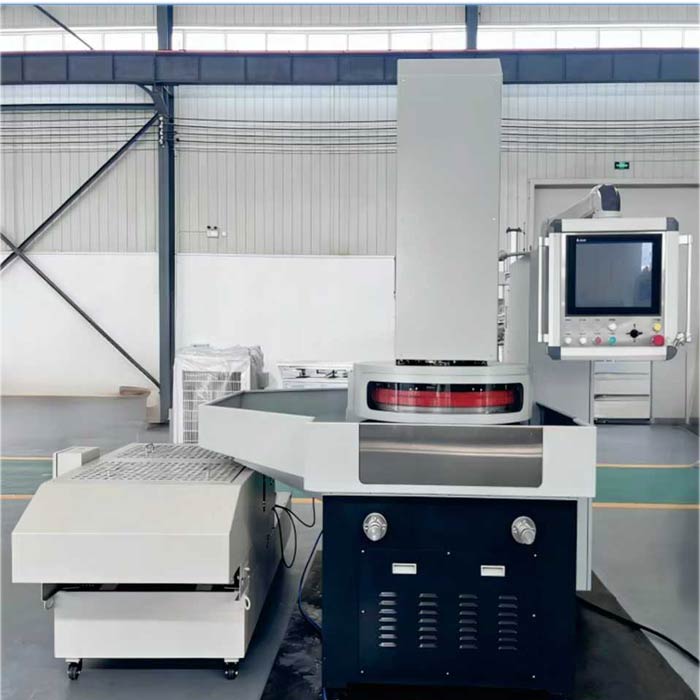
建议采用:
伺服比例阀或气囊动态压力平衡;
压力传感器实时反馈;
粗研、精研、抛光分段压力;
上盘缓降,防止薄脆件崩边。
压力波动会直接反映到平面度、平行度和厚度一致性上。
4、运动系统要保证轨迹均匀
上下盘、太阳轮、内齿圈应独立驱动,转速和转向可分别设定。
游星轮/行星轮的内孔精度、齿隙、磨损状态会影响工件定位,进而影响同盘厚度差。
偏心修整、行星运动轨迹优化,有助于减少盘面局部磨损和工件边缘效应。
5、研磨盘/抛光盘与修整系统是精度基准
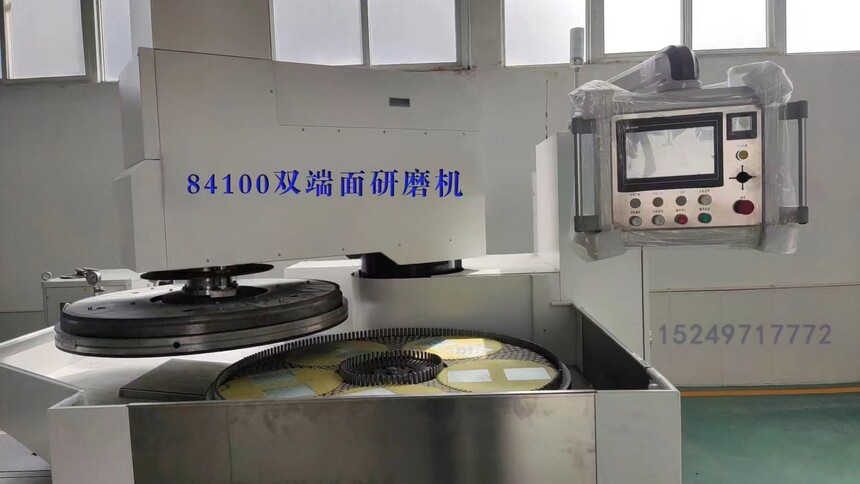
研磨盘本身平面度要足够高,并配自动或半自动修整装置。
常用方式包括金刚滚轮、修整环、金刚石修整盘等。修整频率可按工件批次、盘面磨损量或在线测量结果动态调整。
抛光阶段则需匹配抛光垫、抛光液、抛光盘硬度与转速,避免局部过抛或中心/边缘去除不均。
6、在线测厚与闭环控制是关键
高精度机通常要配光栅尺、非接触测厚或在线尺寸控制系统。
通过实时监测工件厚度变化,控制去除终点,避免过研或欠研。分辨率建议达到0.001mm 级,并能在加工中动态修正压力、转速或停机终点。
7、冷却过滤必须恒温、洁净
冷却液温度波动会引起盘体热变形,过滤精度不足会带来划伤。
建议配置恒温冷却、迷宫式盘内冷却、多级过滤和磨料循环系统。对陶瓷、蓝宝石、玻璃等硬脆件,冷却和悬浮性尤其重要。
8、数控与工艺数据库要沉淀
PLC/CNC 系统应能存储配方,记录压力、转速、转向、时间、修盘周期和测厚曲线。
不同工件材质、尺寸、粗糙度要求,最好形成可复用的工艺包,减少调试依赖人工经验。
推荐
-

-

QQ空间
-

新浪微博
-

人人网
-

豆瓣