氧化铝陶瓷工件能用双端面研磨机达到高精度效果
作者:
精密数控研磨机
【
原创
】
2026-10-27
氧化铝陶瓷工件能用双端面研磨机达到高精度效果
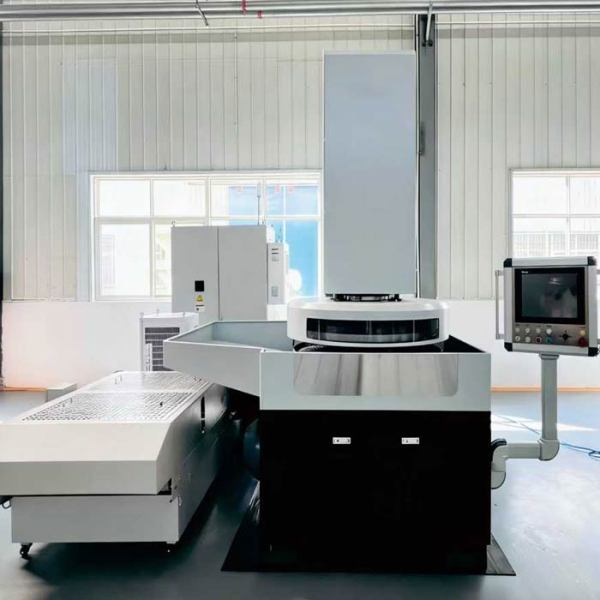
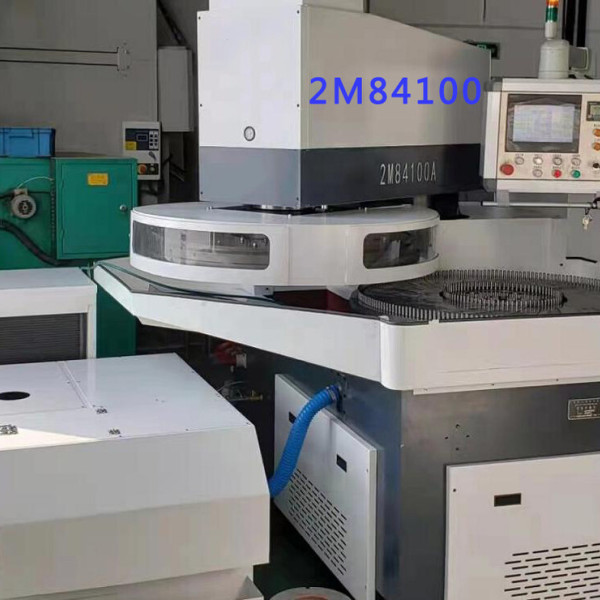
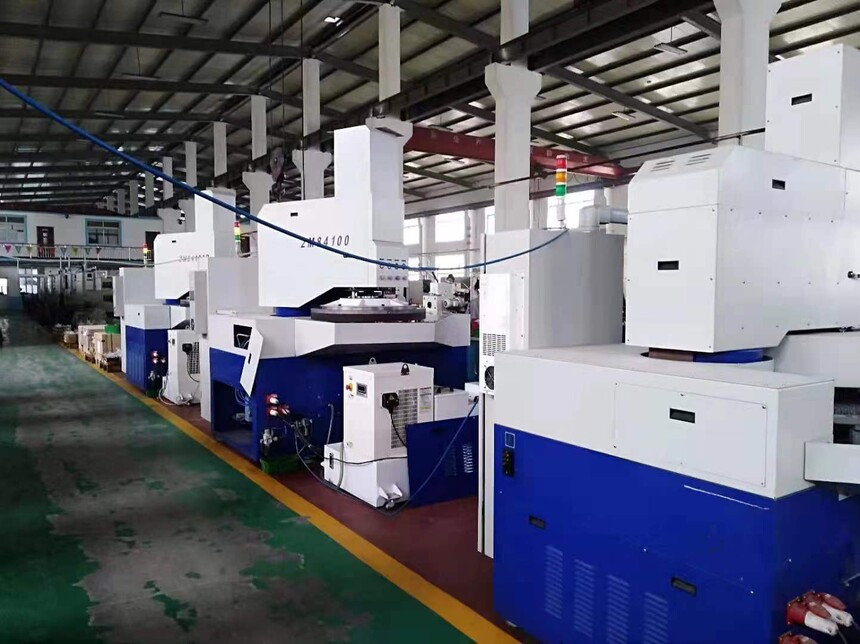
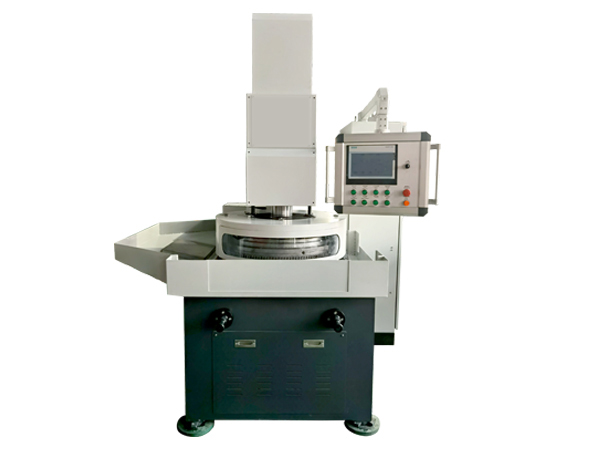
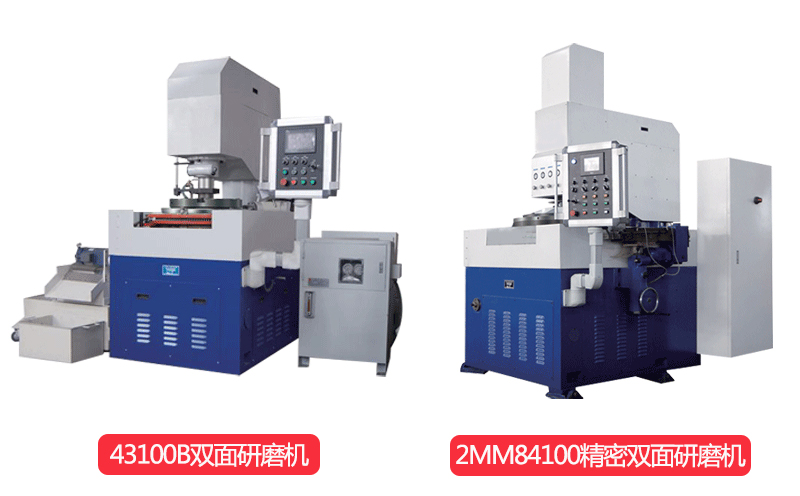
氧化铝陶瓷工件用双端面研磨机完全能达到高精度,而且氧化铝陶瓷本身就是双端面研磨/抛光的典型加工对象。
双端面研磨机能达到的精度
1、平面度
0.001–0.002mm,高配可达1μm以内、取决于设备刚性和盘面精度
2、平行度
0.001–0.002mm,双端面同步加工对平行度优势明显
3、厚度一致性
±1–3μm,高配可更稳、在线测厚闭环后更稳定
4、表面粗糙度
Ra0.05–0.2μm,抛光后可更低、精研/抛光阶段可继续降低
5、崩边控制
可控制在≤0.05mm需采用“软磨削”参数和合适砂轮
双端面研磨机关键工艺控制点
1、必须用金刚石磨料
氧化铝陶瓷硬度高、脆性大,应选金刚石砂轮或金刚石研磨盘;陶瓷类硬脆件优先用树脂结合剂或陶瓷结合剂金刚石盘,避免崩边和微裂纹。
2、粗研—精研—抛光分段进行
粗研快速去余量,精研修尺寸,抛光降Ra;压力应逐步降低,不能一开始就用高压硬磨。
3、压力和转速要“软一点”
氧化铝陶瓷热导率低、脆性高,压力过大或进给过快容易产生崩边、划伤和热裂纹。压力宜通过伺服比例阀或气动比例阀精细控制。
4、冷却液要充足、稳定、过滤好
冷却液流量、喷嘴位置和过滤精度直接影响磨削热、划伤和盘面寿命。冷却不足会导致效率下降、工件烧伤和尺寸漂移。
5、盘面必须定期修整
双端面研磨盘磨损后会出现中凸、中凹或切削力不均,导致平面度变差、效率下降。应配修整轮或修整环,保持盘面基准。
6、游星轮和装夹要匹配工件
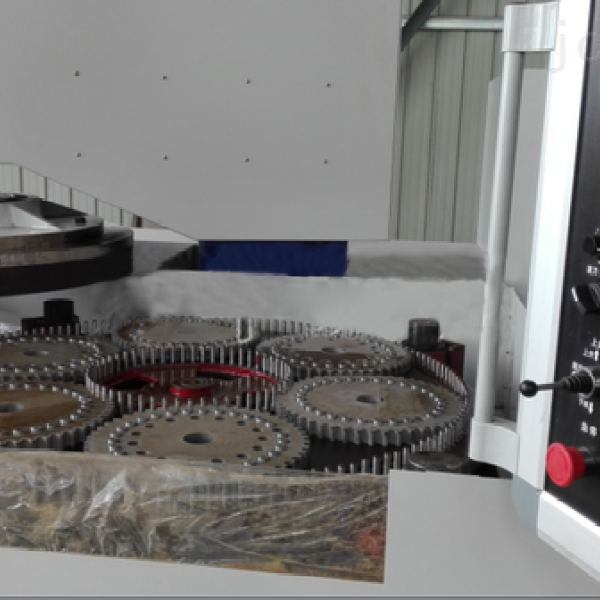
游星轮孔位、厚度和工件分布会影响受力均匀性。分布不均容易造成局部过载、偏磨,甚至压裂陶瓷件。
阅读
推荐
-

-

QQ空间
-

新浪微博
-

人人网
-

豆瓣