

|
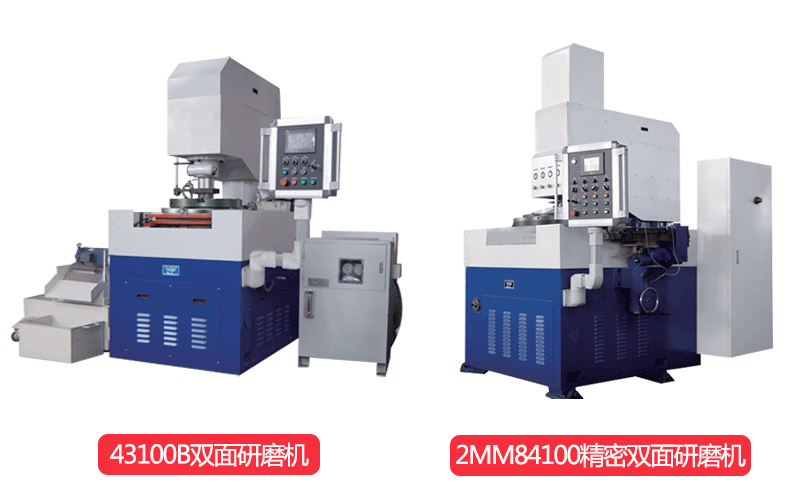
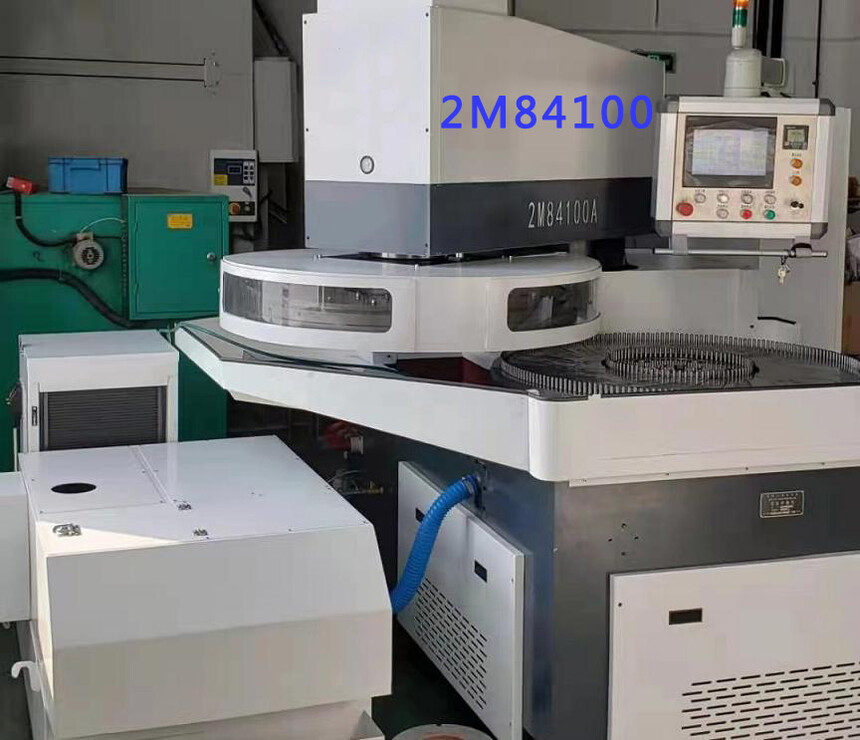
如何用精密端面研磨机来处理精密工件呢时间:2026-11-10 精密端面研磨机处理精密工件,核心不是“把表面磨亮”,而是先把基准做稳,再按粗研—精研—抛光分段去除余量,最后用在线测厚和闭环控制保证厚度、平面度和平行度。 精密端面研磨机的关键参数怎么设 压力:粗研阶段压力可高一些,精研阶段应明显降低;高精度工件常用几克力级轻压,避免边缘塌边或中心凸起。
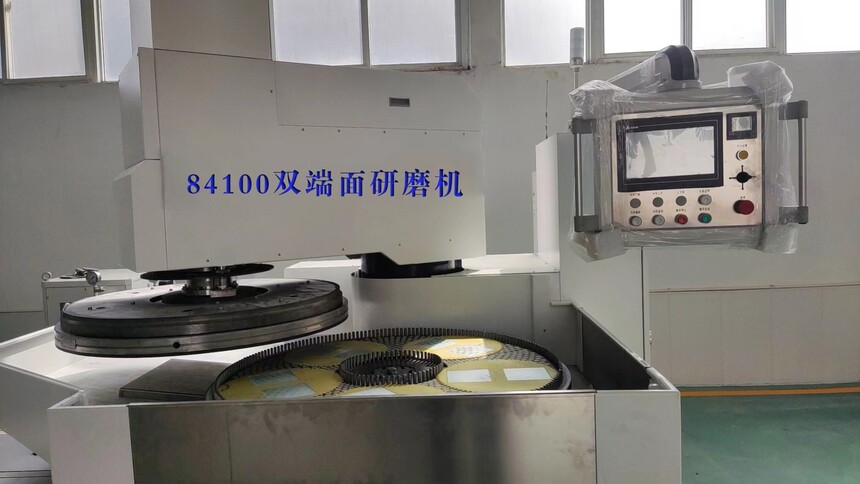
转速:上下盘转速要有合理差速,通常上盘略快于下盘,可形成均匀研磨轨迹。 磨料粒度:粗研用较粗粒度提高效率,精研和抛光逐步换细粒度;硬质合金、陶瓷常用金刚石浆料。 冷却液:流量要足、温度要稳,喷嘴需均匀覆盖研磨区;温度每升高几度,工件热膨胀就可能导致微米级漂移。 修盘周期:研磨盘平面度是精度基准,需定期修整;盘面磨损、凹凸、边缘塌边都会直接复制到工件上。
不同材料的处理差异 硬质合金、陶瓷、玻璃:优先选金刚石磨料,压力不宜过大,冷却要足,防止崩边、裂纹和烧伤。 金属薄片、阀片、密封件:重点控制平行度和厚度一致性,装夹要均匀,避免单侧受力。 半导体、光学件:通常需要研磨后再加抛光工位,追求亚微米甚至纳米级表面质量。
精密端面研磨机的常见失效原因 1、平面度不好:多查研磨盘平面度、压力分布、冷却均匀性和工件内应力。 2、平行度不好:多查上下盘平行度、装夹倾斜、游星轮定位和压力不同步。 3、厚度分散大:多查在线测厚是否闭环、参数是否固化、冷却液是否稳定。 4、表面划伤:多查过滤器、游星轮清洁度、冷却液杂质和盘面残留颗粒。 |




|
|


|
|


扫一扫
业务经理微信二维码