

|
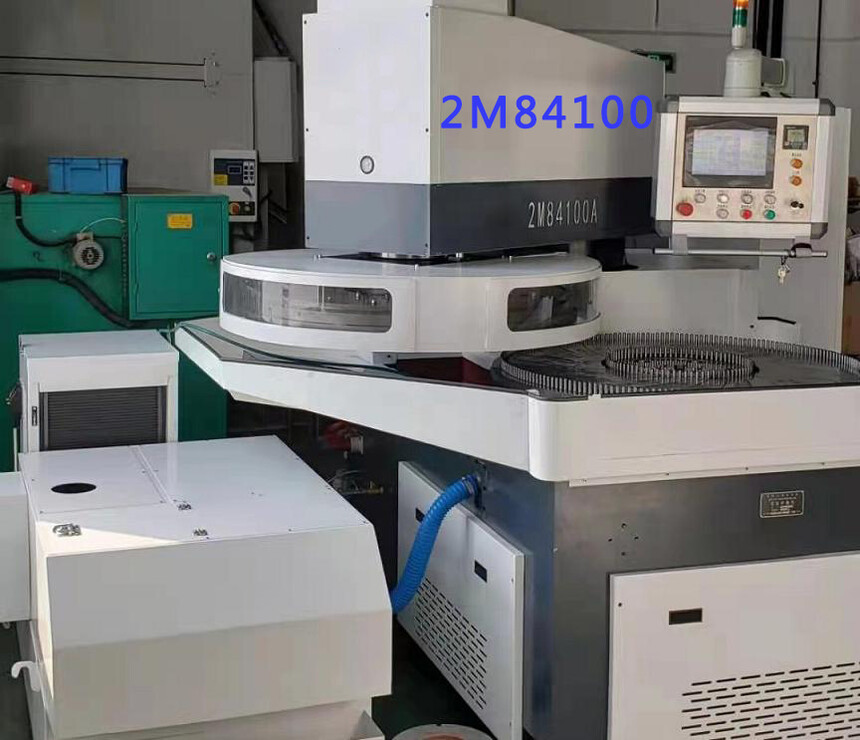
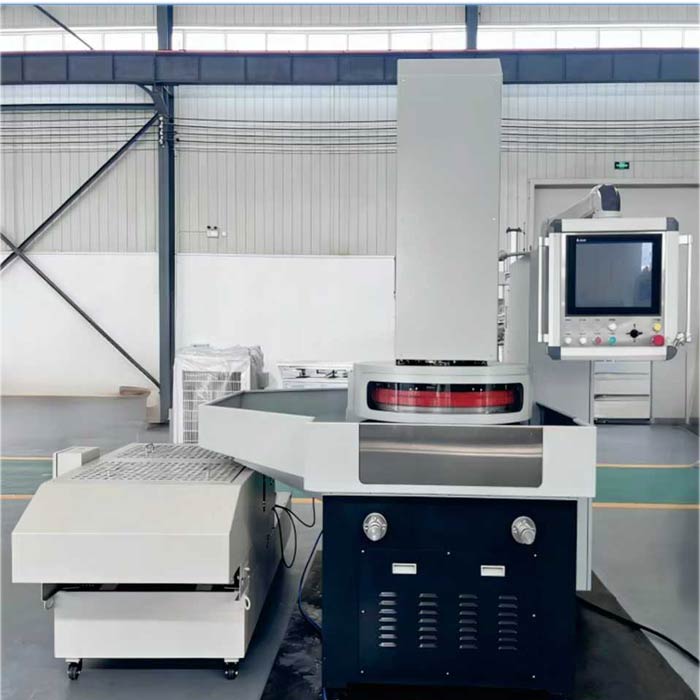
如何能保证端面磨床的工件精度呢时间:2026-11-13 如何能保证端面磨床的工件精度呢 要保证端面磨床的工件精度,不能只靠“把参数调小”,而是要把机床基准、砂轮状态、装夹受力、工艺分段、冷却过滤、在线检测闭环和定期维护串成一条链。 任何一环松动,平面度、平行度和厚度一致性都会波动。
一、先把端面磨床的基准稳住 1、床身刚性要好: 铸件应力释放、导轨间隙、滑板松动都会让基准慢慢漂移。 2、主轴跳动要小: 主轴径向、轴向跳动过大会直接造成端面波纹和厚度离散。 3、砂轮总成要做动平衡: 不只是砂轮单件平衡,法兰、主轴一起平衡,能明显减少振纹。
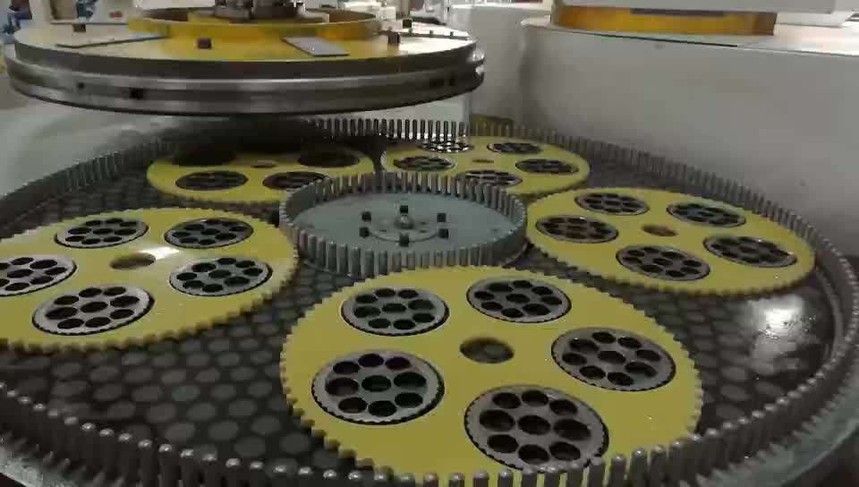
4、进给轴要做反向间隙和定位精度补偿:数控磨床建议用激光干涉仪定期校验。 5、上下磨盘/砂轮平行度必须合格:这是双端面磨床平行度的基础。 二、砂轮/研磨盘状态要受控 1、按工件材质选砂轮: 金属件常用CBN或普通磨料,陶瓷、硬质合金、玻璃等硬脆件优先用金刚石砂轮。 2、定期修整盘面:盘面中凸、中凹、边缘塌边都会复制到工件上。 3、控制修整量:修整过深会缩短寿命,修整不足又会影响平面度。 4、更换砂轮后重新做平衡和试磨,不能直接上批量件。
三、端面磨床的工艺要分段:粗磨—精磨—光磨 1、粗磨 快速去余量,切深可稍大,但避免烧伤、崩边 2、精磨 修正平面度、平行度;降低切深、压力和进给 3、光磨 消除弹性变形;无进给走刀2~4次,让系统变形恢复 四、端面磨床的冷却、过滤和温度要稳 1、喷嘴要均匀覆盖上下磨削区,避免局部高温。 2、冷却液要定期过滤,杂质颗粒会划伤端面。 3、冷却液浓度、pH值、温度要稳定,温度波动会引起工件和机床热变形。 4、高精度加工尽量在温度稳定的车间进行,避免门口、风口、阳光直射位置。 |




|
|


|
|


扫一扫
业务经理微信二维码